
Di dilê binesaziyê û pergalên veguhestina şilavê de, her beşek ji boriyên hesinê nerm ne tenê av û gazê, lê di heman demê de lêdana pêşveçûna bajarî û refaha welatiyan jî hildigire. Li vir, kalîte ji gotinên vala bêtir e; ew bawerî û pabendbûnek e ku di her santîmetreyek pola de hatiye hunandin û di her pêvajoyê de hatiye entegrekirin.DÎNSENbi tevahî hay ji vê berpirsiyariya girîng heye, bi pabendbûna bêkêmasî û derbaskirina standarda navneteweyî ISO2531, lêgerîna xwe ya bênavber a kalîteyê nîşan dide, û senfoniyek hişk a teftîşa kalîteyê nîşan dide.lûleyên hesinî yên duqat ên ISO2531.
Ev standard pêdiviyên teknîkî, rêbazên ceribandinê û kontrola kalîteyê ya lûleyên hesinî yên nermik, aksesûar, aksesûar û rûberên wan ên ku ji bo veguhastina avê (wek ava vexwarinê, ava avdanê û hwd.) têne bikar anîn diyar dike.
1. Lûleya hesinî ya nermDE
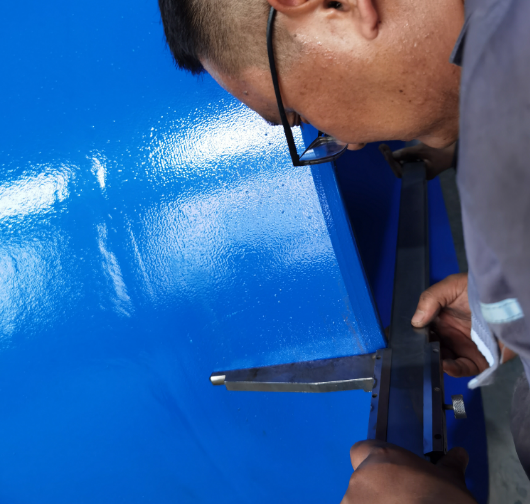
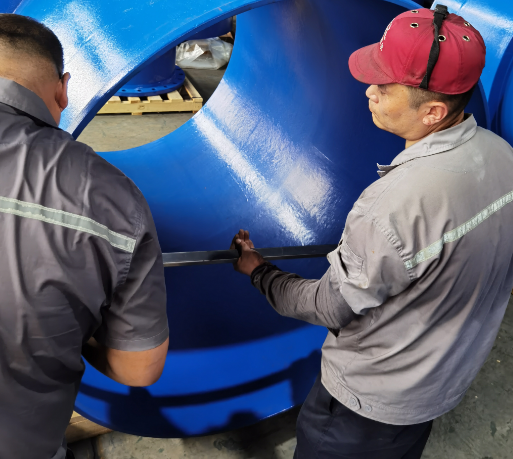
Dikare bi pîvandina dorhêla bi pîvana teypê, çapa derveyî ya soketê were destnîşankirin. Wekî din, divê du pîvandin bi kalîperê li xalên perpendîkular li seranserê beşê xaçerêyî werin kirin.Formula ovalîteyê ev e: Ovalîtî = (A1-A2)/(A1+A2).
2.Lûleya hesinî ya nermID
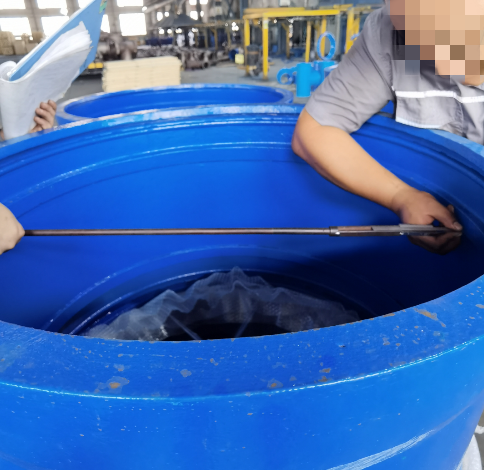
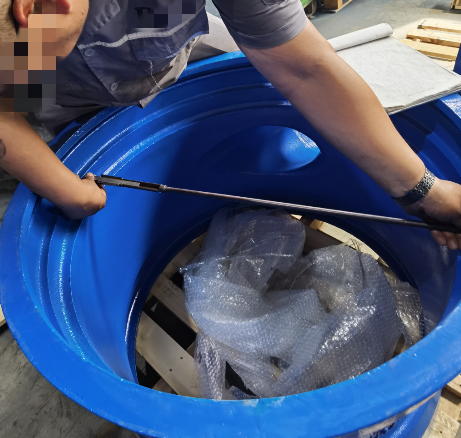
Qûmatra hundirîn a lûleya hesinî ya nerm a bi santrifûj hatiye çêkirin bi qasî qûmatra wê ya nominal, nirxa DN, bi milîmetreyan e.
3. Lûleya hesinî ya nermStûriya Dîwar
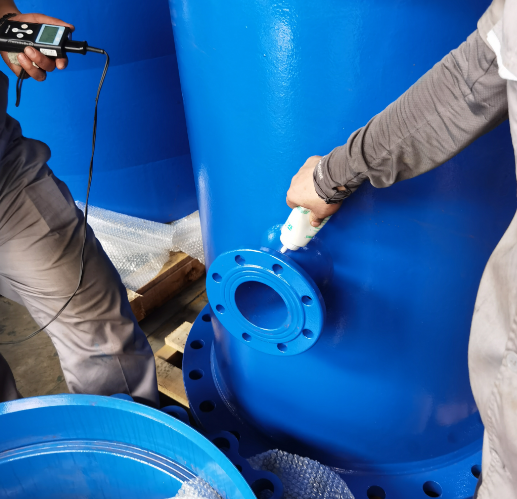
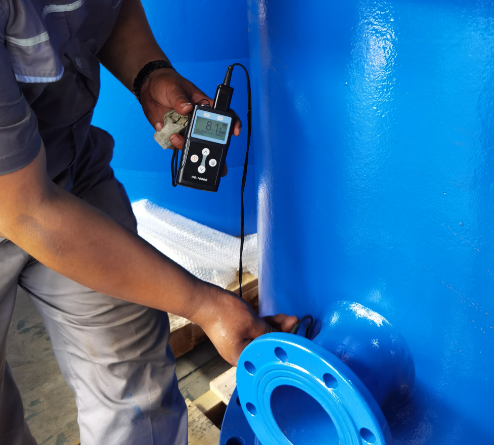
Ji bo ku hûn li cihê ku were pîvandin bimînin, pîvanek qalindahiya ultrasonîk bi hin madeyên girêdanê bikar bînin. Rastbûna amûrê 0.1 mm ye. Cihê pîvandinê herî kêm du cihên dijber li her du seriyên hilberê ye. Encamên pîvandinê li gorî tabloya jêrîn in:
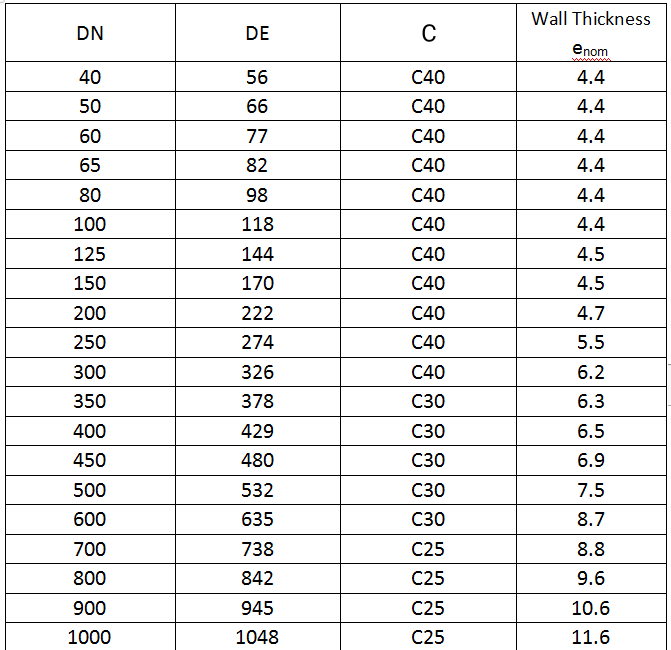
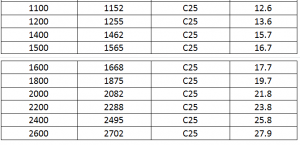
4. Dirêjahiya Boriya Hesinî ya Duktîl
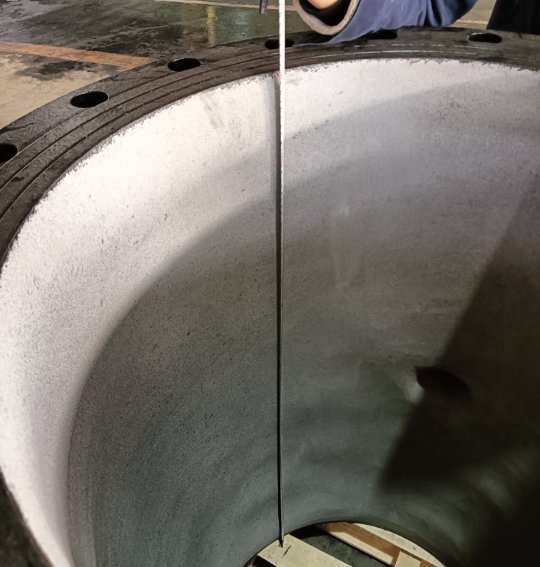
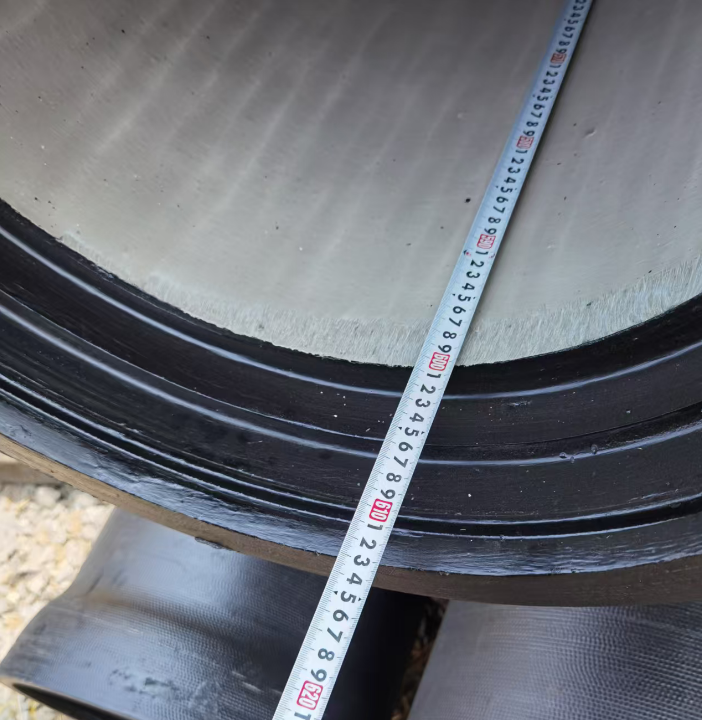
5. Elîptîkbûn
Nelirêtiya beşê xaçerêya borîya avêtinê.
Ovality = 100 x (A1-A2) / (A1+A2)
A1: herî zêde A2: Mini
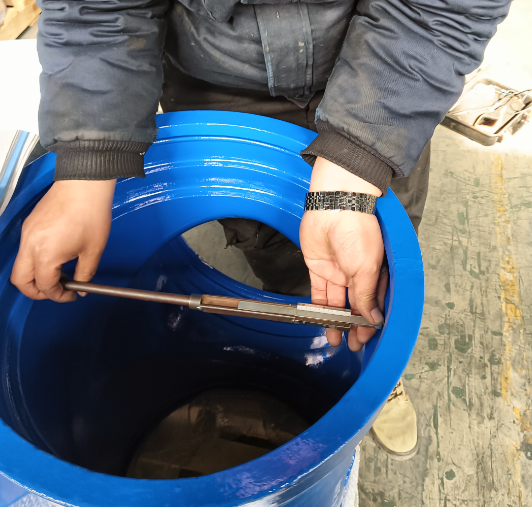
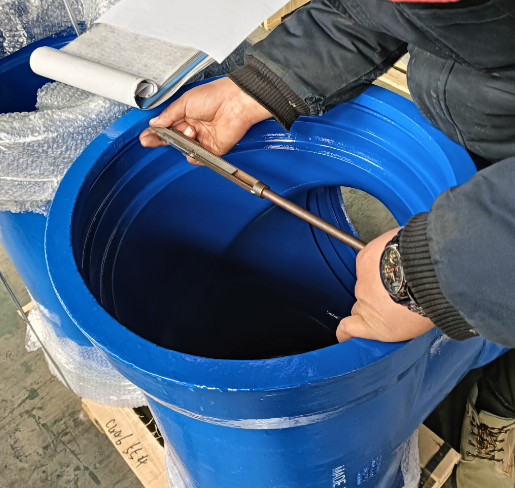
6. Rastbûn
Borîyên avêtinê divê rast bin, û divê devjêberdana wan ji %0,125ê dirêjahiya bi bandor (6000 x 0,125% = 7,5 mm) zêdetir nebe.Eger boriyê asteng nebe, divê ji bo rastbûna wê vekolîna dîtbarî were kirin. Di rewşa gumanê de, divê rêbaza jêrîn were bikar anîn.Boriya li ser du stand an jî tekeran bi awayekî eksî bizivirînin da ku rastbûna wê kontrol bikin. Mesafeya di navbera stand/tekeran de divê herî kêm 2/3 ji dirêjahiya standard a boriyê be. Divê xala dûrbûna herî zêde ji rastbûnê were destnîşankirin, û divê dûrbûn ji sînorê 7.5 mm derbas nebe.
7. Taybetmendiyên kişandinê
Şertên mafdariyê wiha ne:
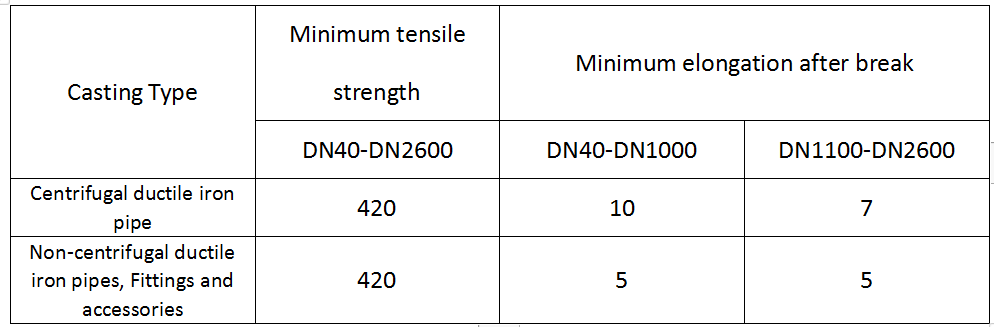
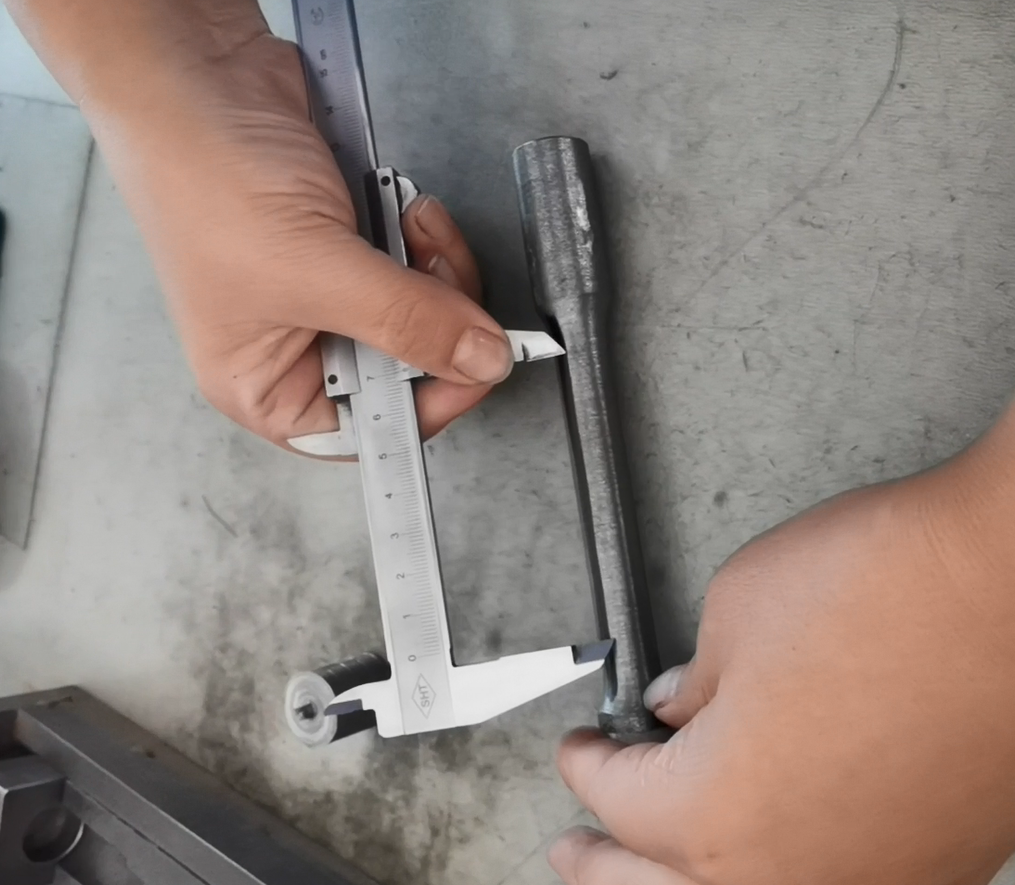
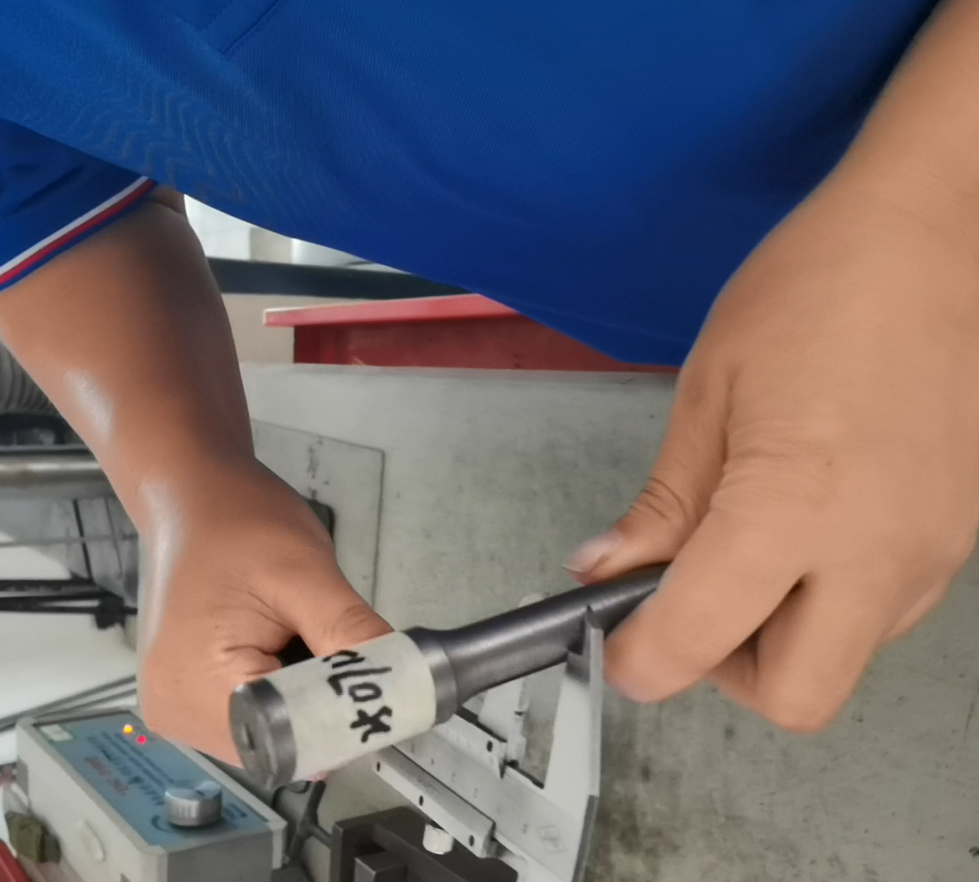
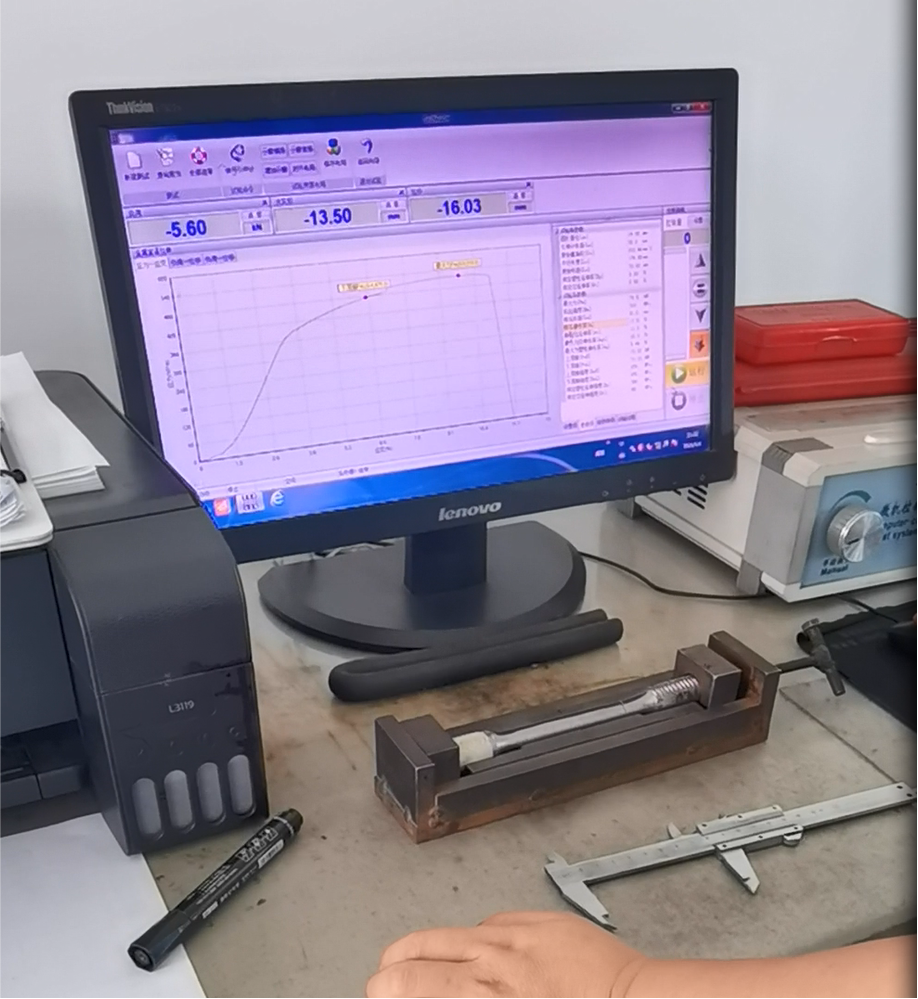
Pîvanên têkçûnê: Ji bo ceribandinê du barên ceribandinê ji heman zengila nimûneyê bigirin. Ger taybetmendiyên mekanîkî yên yek bara ceribandinê di nimûneya dubare de li gorî hewcedariyan nebin, koma boriyan dê were nirxandin û pêvajoya çareserkirina têkçûnê dê were bicîh kirin.
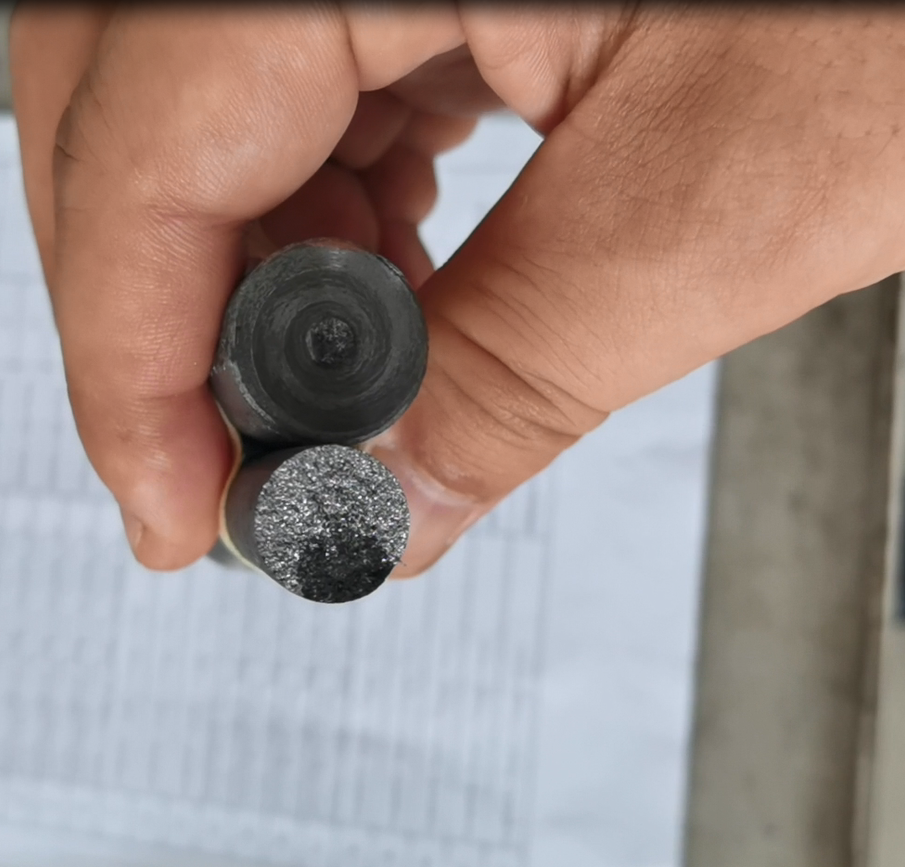
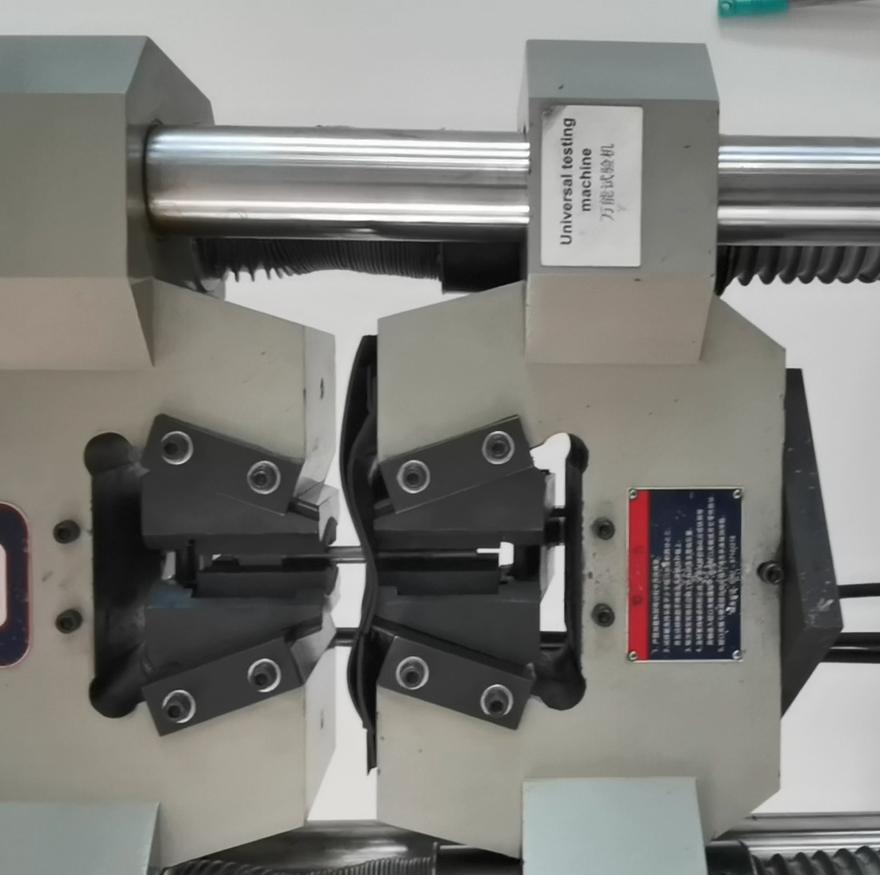
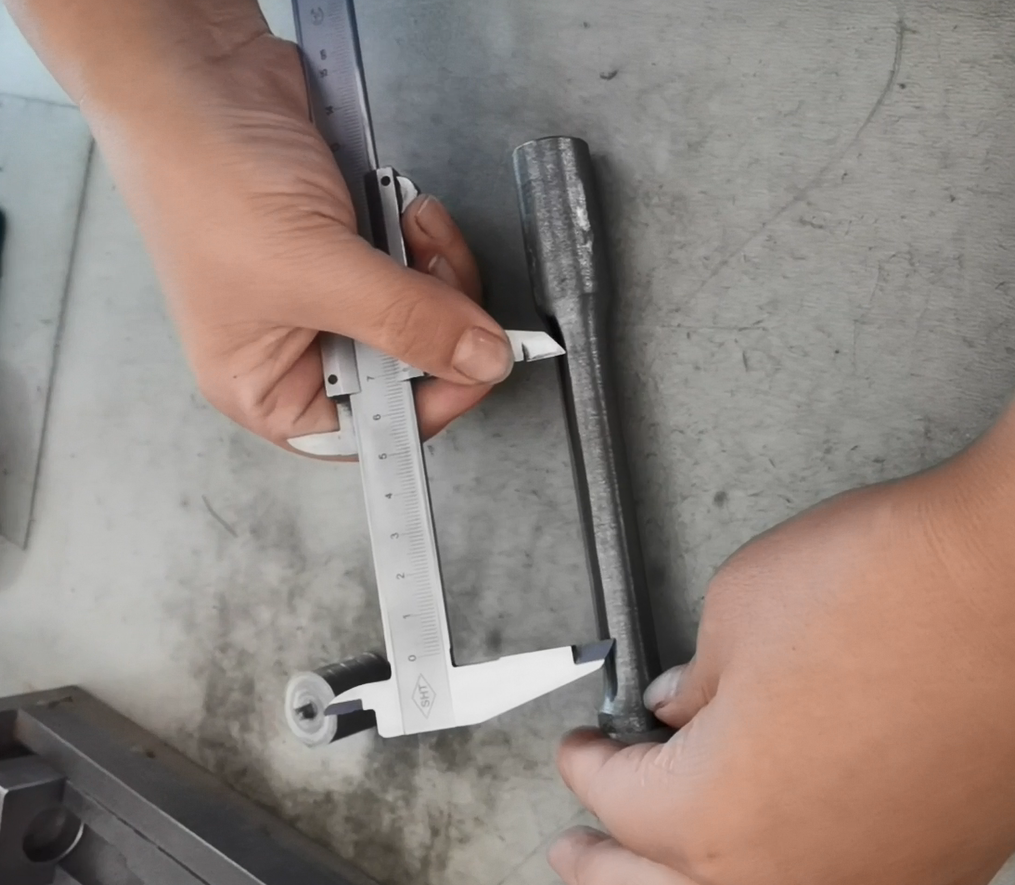
8. Hişkbûna Brinell
Amûra ceribandina hişkbûna Brinell bi pêlkirina gogeke pola ya bi qûtrayek diyarkirî li ser rûyê nimûneyê bi leza diyarkirî di bin hêzeke ceribandinê ya diyarkirî de dixebite. Piştre hêz piştî ku hêza ceribandinê ya diyarkirî ji bo demek diyarkirî were domandin tê rakirin. Hişkbûna Brinell a metalê wekî zexta navînî ya ku li ser rûbera sferîk a qulbûnê tê sepandin tê îfade kirin. Testa hişkbûna Brinell ji hêla veqetandina mîkroskopîk an nehomojenîteyên pêkhatî yên di nimûneyê de nayê bandorkirin. Bi hesabkirina rêjeya qada qulbûnê bi barê sepandî re, ew bi awayekî objektîf taybetmendiyên materyalê yên wekî nermbûn û berxwedana li hember aşînê dinirxîne, û pir caran wekî standardek referansê ji bo kontrola kalîteya pîşesaziyê tê bikar anîn.
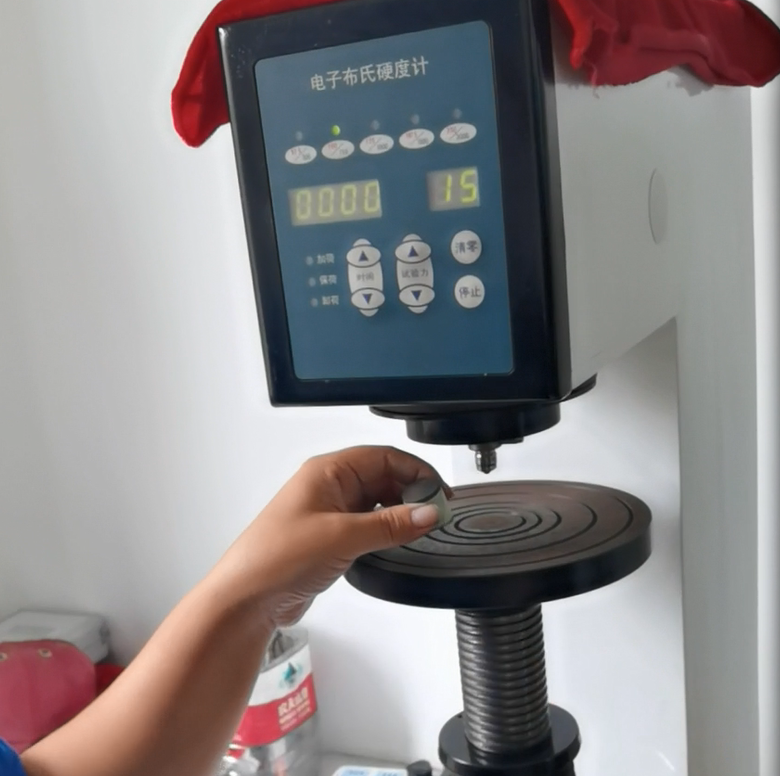
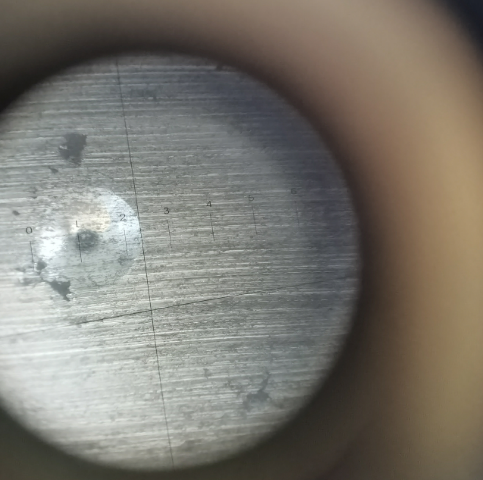
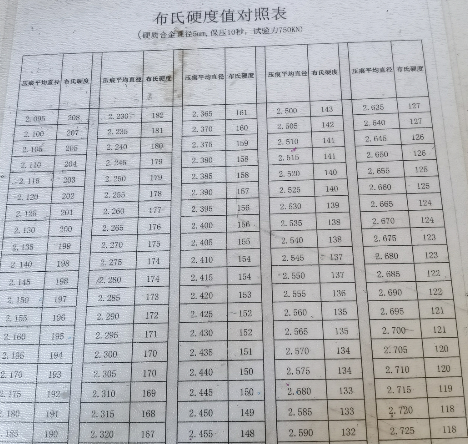
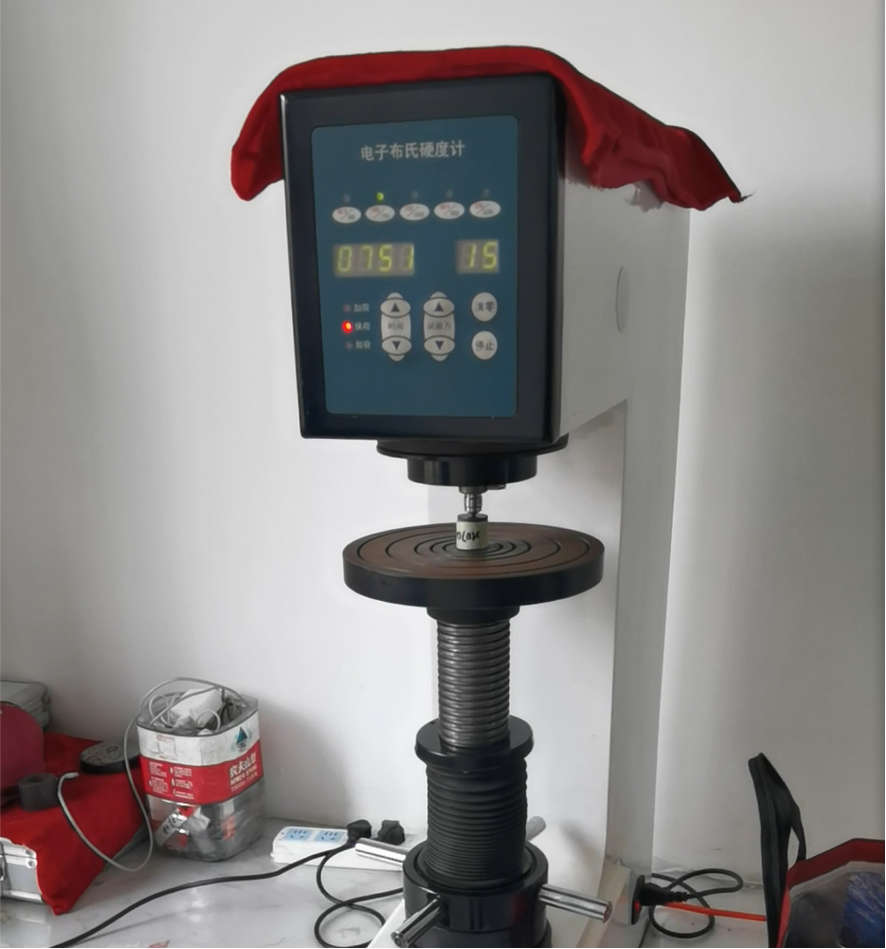
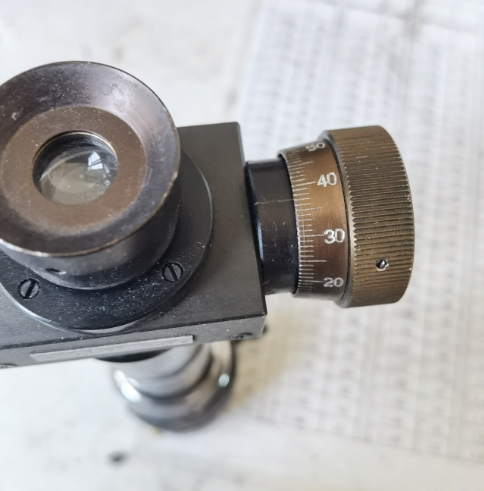
Divê hişkiya Brinell a boriyên hesinî yên nerm ên santrifuj ji 230 HBW derbas nebe, û hişkiya Brinell a boriyên hesinî yên nerm ên ne-santrifuj, alav û aksesûarên wê jî divê ji 250 HBW derbas nebe. Destûr tê dayîn ku herêma germê ya perçeyên qelandî xwedî nirxek hişkiya Brinell a bilindtir be.
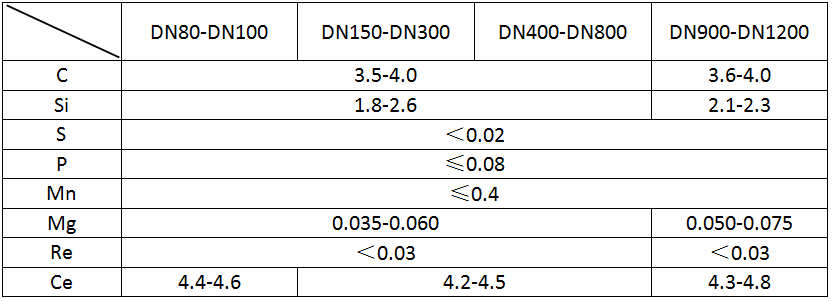
9. Pêkhateya kîmyayî ya hesinê nerm, tespîtkirina spektral
Rêbazên spektroskopîk dikarin naveroka hêmanên sereke yên wekî silîkon û magnezyûmê di hesinê nerm de di wextê rast de analîz bikin (mînakî, naveroka silîkonê ya dawîn rasterast bandorê li berxwedana bandora germahiya nizm a hesinê nerm ê ferîtîk dike), û li şûna rêbazên kîmyewî yên kevneşopî ji bo ceribandina bilez û rêberiya sererastkirinên pêvajoya pêş-rijandinê digire. Bi pîvandina belavbûna hêmanên wekî karbon û sulfur, em piştrast dikin ku rêjeya girêka grafîtê (rêjeya sferoîdîzasyonê ≥90%) digihîje hêza kişandinê ya pêwîst (≥420 MPa) û dirêjkirinê (≥10%). Çavdêriya rast-dem a pêkhateya metal di dema pêvajoya rijandinê de bermayiyan kêm dike û kalîteya navxweyî ya boriyên û alavên hesinê nerm baştir dike.
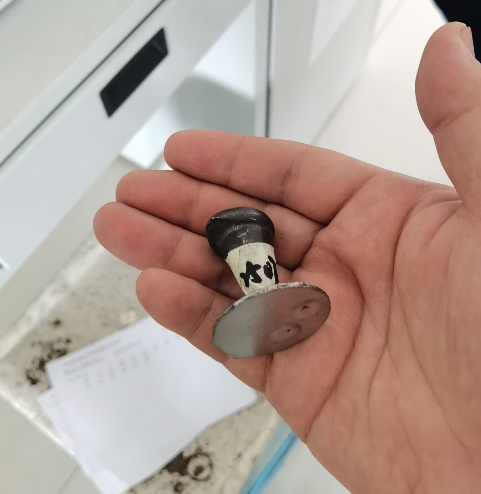
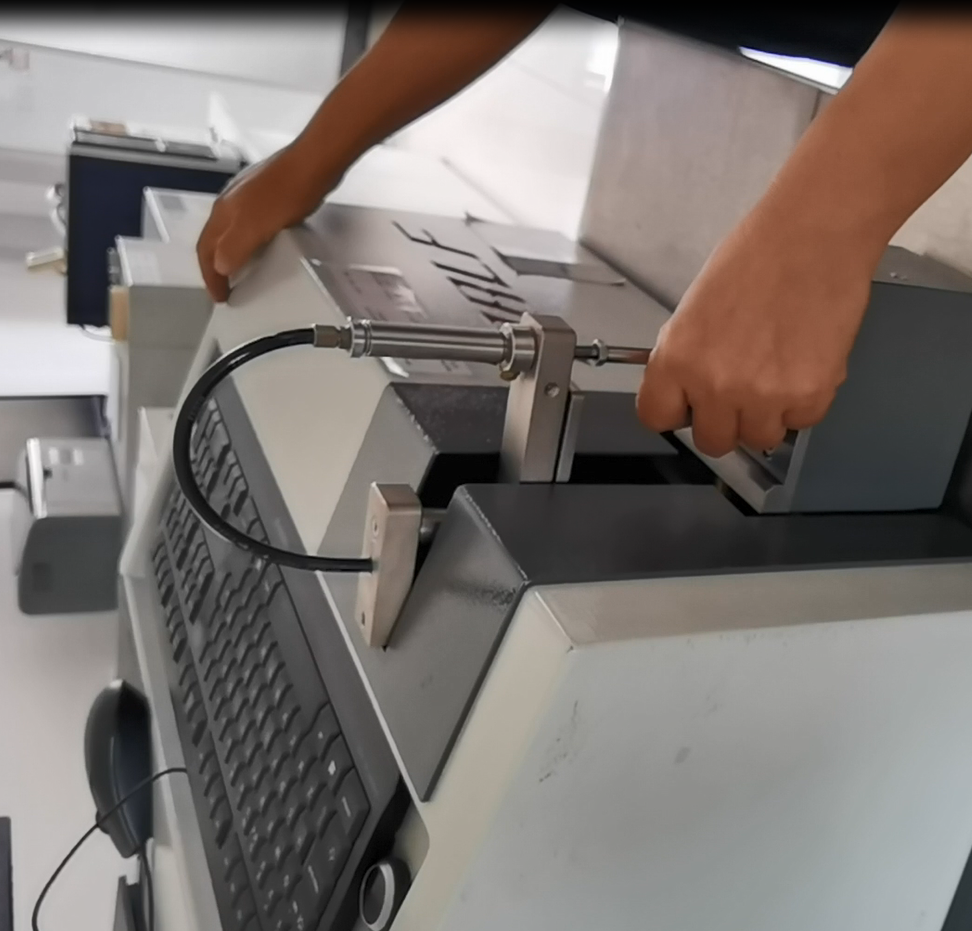
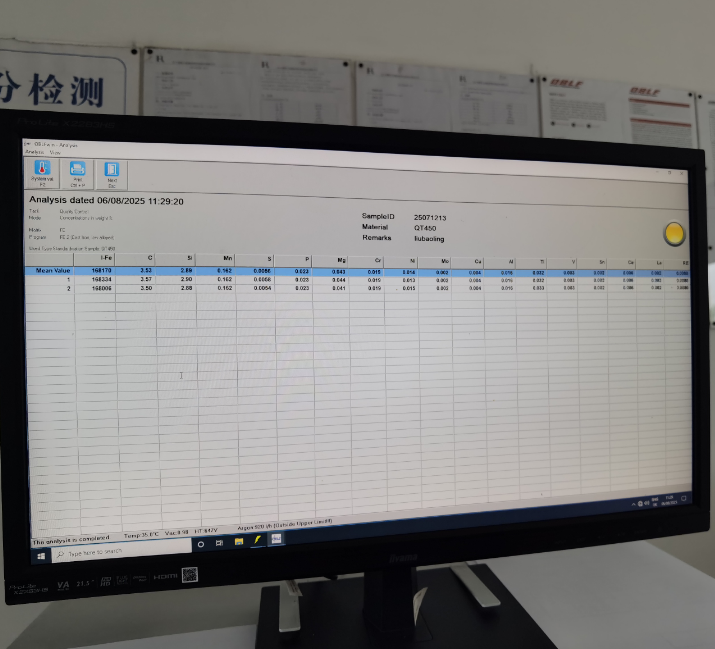
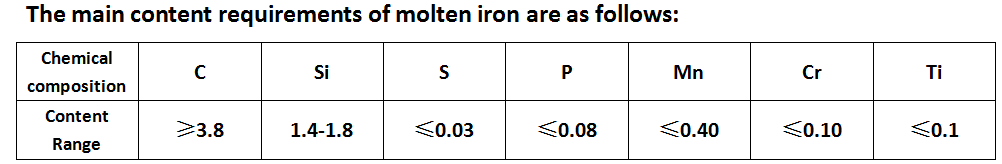
Pêdiviyên kontrolê ji bo pêkhateyên sereke yên hesinê heliyayî piştî sferoîdkirinê
Rapora teftîşa kalîteyê ya tevahî bistînin
Dema şandinê: Îlon-11-2025



